邯郸市锴强紧固件螺栓螺母生产工艺流程及质量管控要点解析
📅 2026-10-16
🔖 邯郸市锴强紧固件制造有限公司:紧固件,螺栓螺母,标准件,异型紧固件,五金连接件
螺栓螺母生产工艺流程概述
邯郸市锴强紧固件制造有限公司:紧固件,螺栓螺母,标准件,异型紧固件,五金连接件,其生产工艺涵盖从原材料到成品的全链条控制。以六角头螺栓为例,核心流程包括:盘条酸洗磷化→冷镦成型→螺纹搓制→热处理→表面处理→全检入库。
关键工序参数与质控要点
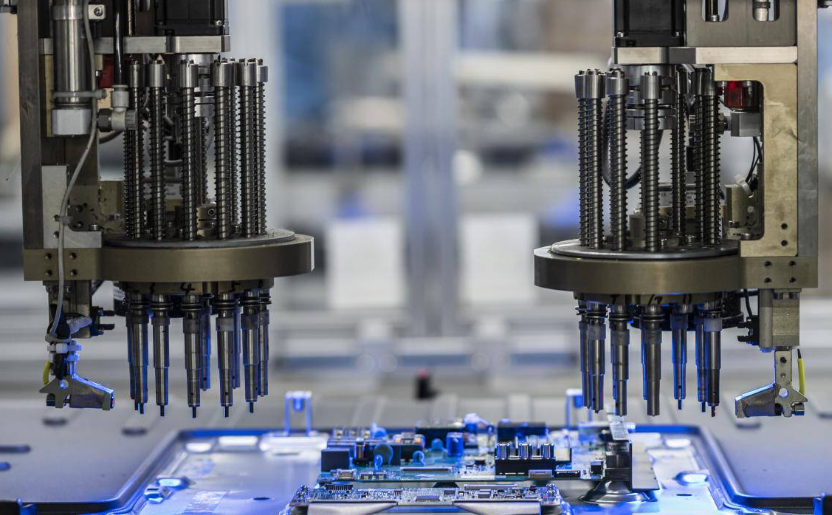
- 冷镦成型:采用多工位冷镦机,冲压速度控制在120-180件/分钟,模具间隙需保持在0.02-0.05mm,避免毛刺或尺寸超差。
- 螺纹搓制:搓丝板压力设定为6-8MPa,螺纹精度需达6g级,通规通、止规止,每2小时抽检一次。
- 热处理:网带炉淬火温度850±10℃,回火温度根据材质(如35CrMo)调整至480-550℃,硬度控制在HRC22-32。
常见质量问题与对策
生产过程中易出现螺纹烂牙、头部开裂或氢脆断裂。针对氢脆,电镀后必须在200-220℃下除氢处理2-4小时,且延迟破坏测试需满足48小时不断裂。对于异型紧固件,需定制专用模具并增加首件三坐标检测环节。
质量管控体系
公司执行ISO 9001及IATF 16949标准,配备光谱分析仪、拉力试验机和盐雾试验箱。每批次产品留样12个月,确保可追溯性。从原材料入厂到成品出厂,共设置7道检验关卡,不合格品严格按标识、隔离、评审流程处置。
稳定的工艺参数与全流程追溯,是保障紧固件连接可靠性的基础。邯郸市锴强紧固件制造有限公司:紧固件,螺栓螺母,标准件,异型紧固件,五金连接件,持续优化冷镦与热处理细节,为客户提供高一致性产品。