邯郸市锴强紧固件制造有限公司技术资讯:螺栓螺母生产工艺流程及质量管控要点解析
📅 2026-10-12
🔖 邯郸市锴强紧固件制造有限公司:紧固件,螺栓螺母,标准件,异型紧固件,五金连接件
一批8.8级螺栓在装配后出现延迟断裂,排查发现根源不在材料成分,而是球化退火工艺中温度控制偏差了15℃。类似案例在紧固件行业并不少见——许多质量问题早在冷镦工序就已埋下伏笔。
当前紧固件市场对精度和一致性的要求持续攀升。以高强度螺栓为例,螺纹精度需稳定达到6g级,抗拉强度波动范围控制在±5%以内,这对工艺装备和过程管控提出了更严苛的标准。
冷镦与螺纹加工:成型精度的双重保障
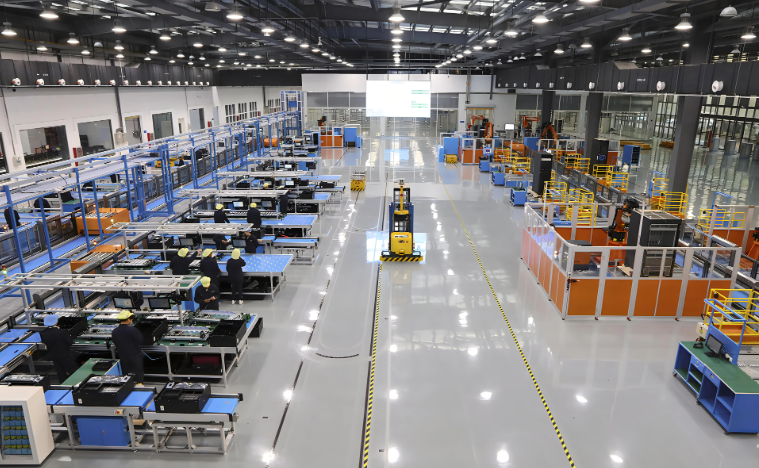
冷镦工序决定了螺栓头部成型质量和杆径一致性。邯郸市锴强紧固件制造有限公司采用多工位冷镦机,将尺寸公差控制在±0.02mm以内。螺纹加工环节则根据产品等级灵活选用搓丝或滚丝工艺,8.8级以上螺栓优先采用滚丝,利用金属纤维连续流动提升螺纹根部疲劳强度。
热处理与表面处理的关键控制点
热处理是螺栓螺母获得目标力学性能的核心环节。淬火温度、回火时间、冷却速率三个参数需要联动调控。以10.9级螺栓为例,回火温度偏差超过20℃即可能导致硬度不足或韧性下降。
- 脱碳层控制:螺纹部位脱碳层深度不超过0.015mm,否则严重影响疲劳寿命
- 表面处理:达克罗涂层厚度通常控制在8-12μm,盐雾试验需达到720小时以上
- 氢脆预防:10.9级以上螺栓在电镀后须在4小时内完成去氢处理
质量管控体系中,光谱分析、硬度梯度检测和金相组织检验构成三道核心防线。邯郸市锴强紧固件制造有限公司:紧固件,螺栓螺母,标准件,异型紧固件,五金连接件等产品在出厂前均需通过尺寸全检和抽样破坏性试验。
选型与应用的匹配逻辑
不同工况对紧固件的选型要求差异显著。振动载荷场景应优先考虑细牙螺纹配合弹性垫圈;腐蚀环境则需评估不锈钢或表面镀层方案的性价比。异型紧固件的定制化需求也在增长,非标结构往往能解决标准件无法覆盖的装配难题。
随着风电、轨道交通和新能源汽车等领域对连接可靠性要求的提升,紧固件正从通用五金件向功能化、轻量化方向演进。合金钢螺栓的减重设计和防松技术的迭代,将推动整个标准件行业的技术升级。